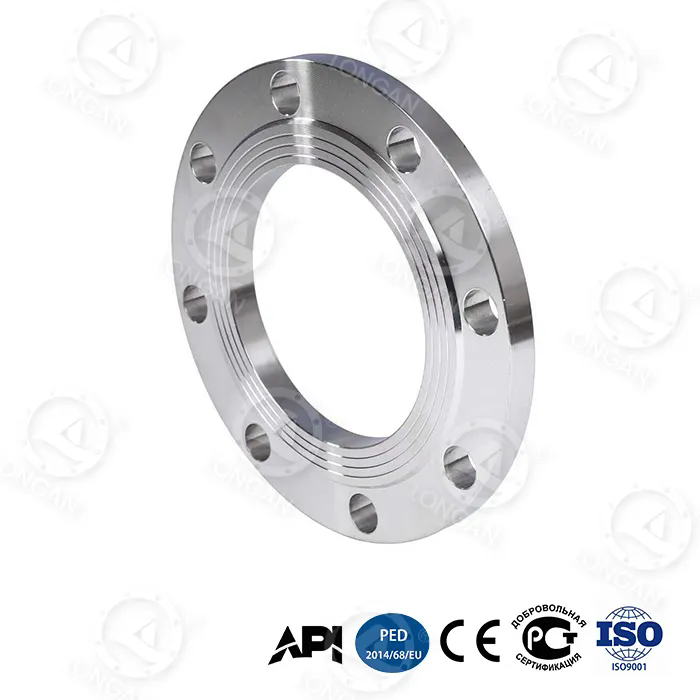
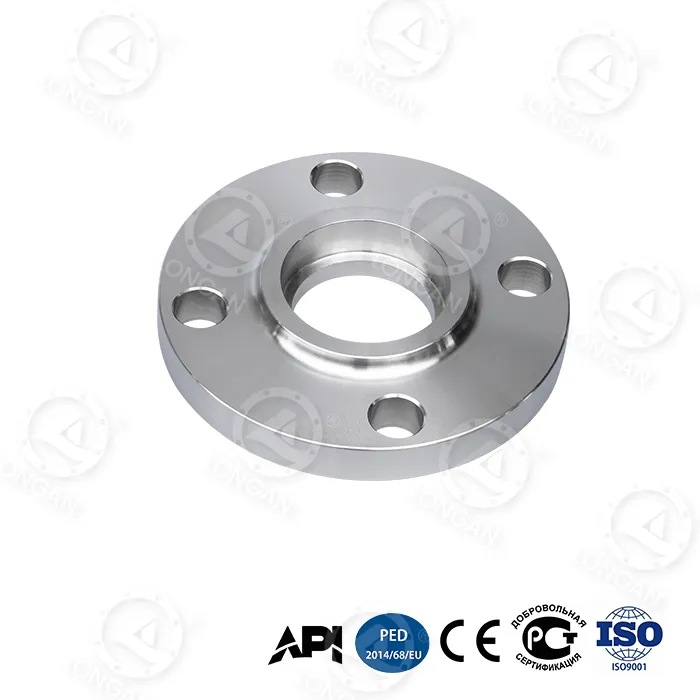
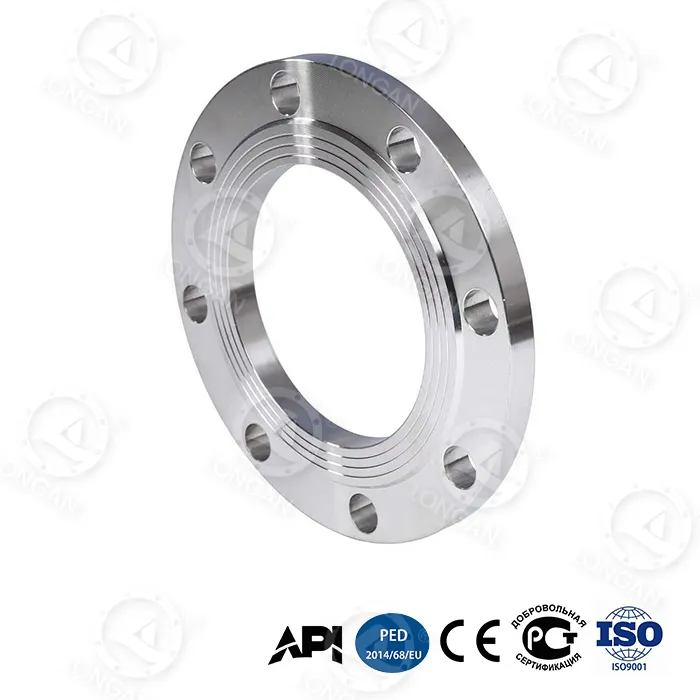
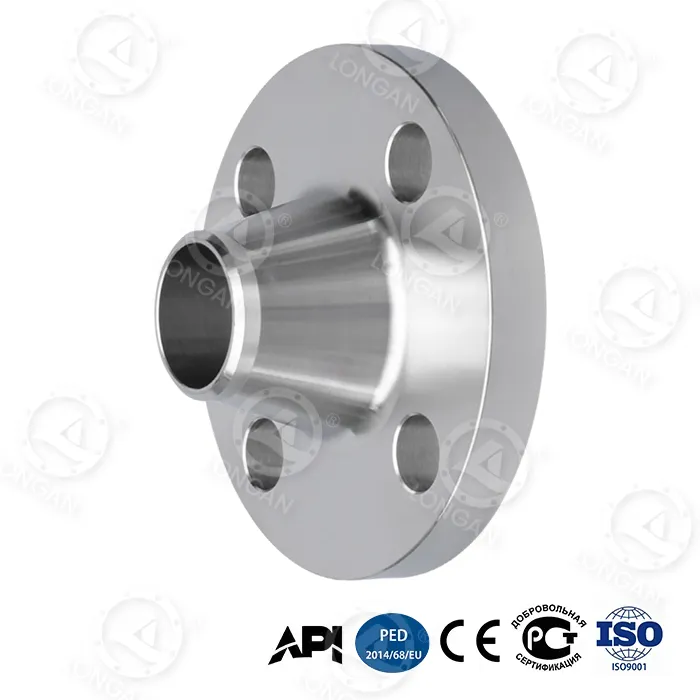
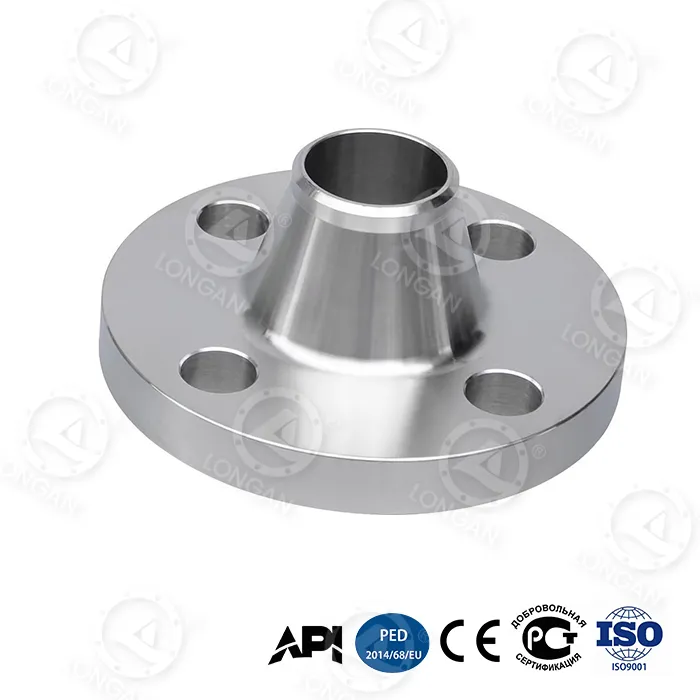
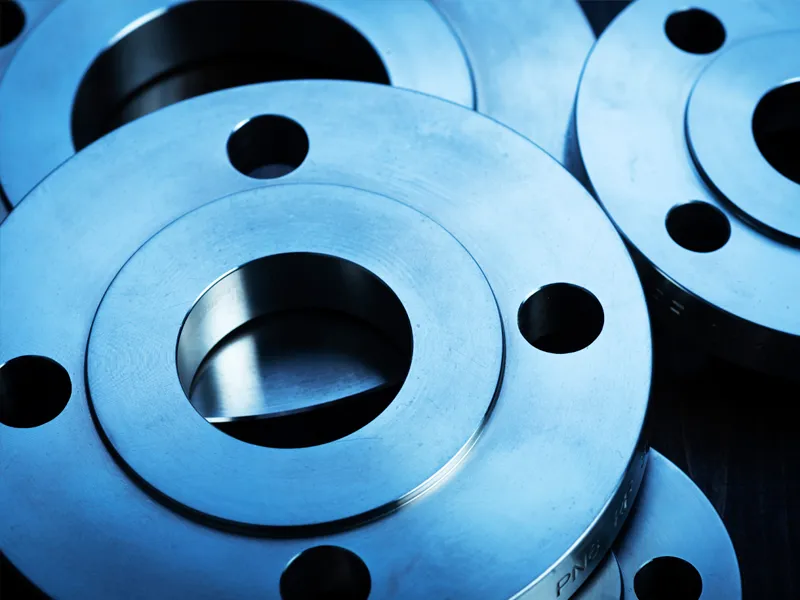
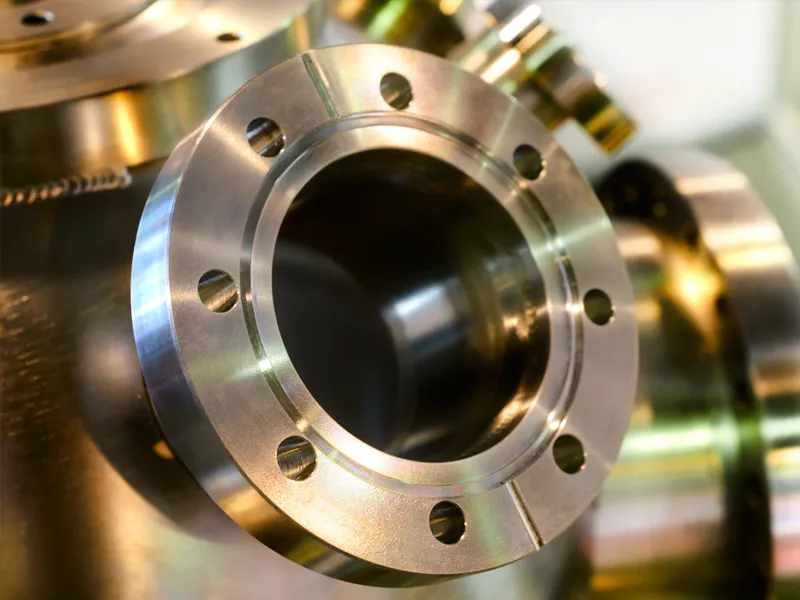
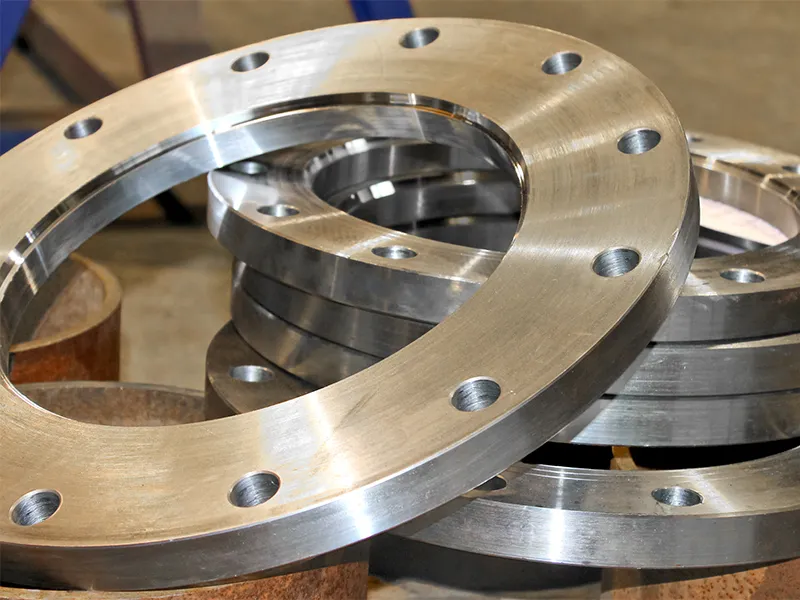
पेट्रोकेमिकल प्लांटमध्ये, बोल्ट केलेल्या फ्लॅट फ्लँज कनेक्शनमध्ये 100 बार पेक्षा जास्त दाब आणि 400 डिग्री सेल्सियस पेक्षा जास्त तापमानात प्रक्रिया द्रव असणे आवश्यक आहे. सील एका घटकाद्वारे नाही तर एका प्रणालीद्वारे तयार केले जाते: फ्लँज चेहरे, गॅस्केट आणि बोल्ट. जेव्हा बोल्ट घट्ट केले जातात, तेव्हा ते क्लॅम्पिंग फोर्स तयार करतात जे फ्लँज चेहऱ्यांमधील गॅस्केट संकुचित करते. गॅस्केट, यामधून, बाहेरील बाजूच्या पृष्ठभागावरील सूक्ष्म अनियमितता विकृत करते आणि भरते, ज्यामुळे गळतीस प्रतिबंध करणारा अडथळा निर्माण होतो. हे पुरेसे सोपे दिसते. तरीही फ्लँज लीक हे औद्योगिक अपघात आणि उत्पादन नुकसानीचे सर्वात सामान्य कारणांपैकी एक आहे. याचे कारण असे आहे की विश्वासार्ह सील मिळविण्यासाठी बोल्ट लोड, गॅस्केट कॉम्प्रेशन आणि फ्लँज कडकपणाचे अचूक संतुलन आवश्यक आहे—अयोग्य स्थापना, चुकीचे बोल्ट टॉर्क किंवा खराब फ्लँज फेस गुणवत्तेमुळे सहजपणे व्यत्यय आणणारे संतुलन.
कसे हा प्रश्न असपाट बाहेरील कडाबोल्टसह विश्वासार्ह सीलिंग प्राप्त होते म्हणून बोल्ट घट्ट होईपर्यंत ते घट्ट करणे ही बाब नाही. इंजिनीअरिंगचा विषय आहे. बोल्ट लोड गॅस्केटला सील करण्यासाठी पुरेसा संकुचित करण्यासाठी पुरेसा असणे आवश्यक आहे, परंतु इतके जास्त नाही की ते गॅस्केटला चिरडते किंवा बोल्ट मिळवते. फ्लँजचे चेहरे गॅस्केटला एकरूप होण्यासाठी पुरेसे सपाट आणि गुळगुळीत असले पाहिजेत, परंतु इतके गुळगुळीत नसावे की गॅस्केट पकडू शकत नाही. एकसमान लोड वितरण सुनिश्चित करण्यासाठी बोल्ट विशिष्ट क्रमाने घट्ट करणे आवश्यक आहे. आणि संपूर्ण असेंब्लीची सीलिंग शक्ती न गमावता ऑपरेटिंग प्रेशर, तापमान आणि थर्मल सायकलिंगचा सामना करण्यासाठी डिझाइन केलेले असणे आवश्यक आहे. हा लेख यातील प्रत्येक घटकाचे तांत्रिक तपशीलवार परीक्षण करेल, अभियंते, देखभाल व्यावसायिक आणि खरेदी तज्ञांसाठी बोल्ट फ्लॅट फ्लँज सीलिंगची सर्वसमावेशक समज प्रदान करेल. येथेवेन्झो लाँगन फ्लँज कं, लि., आमचा कारखाना दोन दशकांहून अधिक काळ फ्लॅट फ्लँज तयार करत आहे आणि आम्ही सीलिंगची विश्वासार्हता निर्धारित करणाऱ्या घटकांची सखोल माहिती विकसित केली आहे.
फ्लॅट फ्लँज विश्वासार्ह सीलिंग कसे मिळवते हे समजून घेण्यासाठी, आपण प्रथम बोल्टेड जॉइंटचे यांत्रिकी समजून घेतले पाहिजे. जेव्हा बोल्ट घट्ट केला जातो तेव्हा तो लवचिकपणे ताणला जातो. बोल्ट स्प्रिंगप्रमाणे काम करतो आणि बोल्टमधील तणाव एक क्लॅम्पिंग फोर्स तयार करतो जो दोन फ्लँज चेहरे एकत्र खेचतो. हे क्लॅम्पिंग फोर्स फ्लँज चेहऱ्यांद्वारे गॅस्केटमध्ये प्रसारित केले जाते. फ्लँजपेक्षा मऊ मटेरियलपासून बनविलेले गॅस्केट संकुचित केले जाते. ते संकुचित होत असताना, ते सूक्ष्म खोऱ्यांमध्ये वाहते आणि फ्लँज चेहऱ्यावर ओरखडे पडतात, ज्यामुळे दाबयुक्त द्रव सहजपणे आत प्रवेश करू शकत नाही असा त्रासदायक मार्ग तयार करतो. जेव्हा गॅस्केट या अनियमितता भरण्यासाठी पुरेसे संकुचित केले जाते आणि जेव्हा गॅस्केटवरील अवशिष्ट कॉम्प्रेशनचा ताण द्रवपदार्थाच्या अंतर्गत दाबापेक्षा जास्त असतो तेव्हा सील प्राप्त होते.
मुख्य तत्त्व असे आहे की गॅस्केट संयुक्तच्या संपूर्ण सेवा जीवनात कॉम्प्रेशनच्या स्थितीत राखली पाहिजे. जर कॉम्प्रेशनचा ताण गंभीर पातळीपेक्षा खाली आला तर सील गळती होईल. कॉम्प्रेशन तणाव अनेक कारणांमुळे कमी होऊ शकतो. गॅस्केट कालांतराने आराम (रेंगाळणे) होऊ शकते, विशेषतः भारदस्त तापमानात. विश्रांती किंवा कंपनामुळे बोल्ट तणाव गमावू शकतात. थर्मल विस्तार किंवा वाकल्यामुळे बाहेरील बाजूचे चेहरे वेगळे होऊ शकतात. फ्लॅट फ्लँज डिझाइनमध्ये या सर्व घटकांचा समावेश असणे आवश्यक आहे. जाड, अधिक कडक फ्लँज वाकण्याला विरोध करेल आणि गॅस्केटवर अधिक एकसमान कॉम्प्रेशन स्ट्रेस राखेल. मोठ्या संख्येने लहान बोल्ट मोठ्या बोल्टच्या लहान संख्येपेक्षा अधिक एकसमान क्लॅम्पिंग फोर्स प्रदान करतात. आणि विश्रांती आणि रासायनिक आक्रमणाचा प्रतिकार करण्यासाठी गॅस्केट सामग्री निवडणे आवश्यक आहे.
बोल्ट केलेल्या फ्लॅट फ्लँज सीलची विश्वासार्हता निर्धारित करणाऱ्या मुख्य शक्ती आणि घटकांचा सारांश खालील तक्ता देतो.
| घटक | वर्णन | सीलिंगवर परिणाम |
| बोल्ट तणाव | घट्ट केल्यावर बोल्टचा लवचिक ताण | गॅस्केट संकुचित करणारे क्लॅम्पिंग फोर्स प्रदान करते |
| गॅस्केट कॉम्प्रेशन | बोल्ट लोड अंतर्गत गॅस्केटचे विकृत रूप | पृष्ठभागाची अनियमितता भरते आणि सील तयार करते |
| बाहेरील कडा कडकपणा | बोल्ट लोड अंतर्गत वाकणे फ्लँजचा प्रतिकार | चेहऱ्यावर एकसमान गॅस्केट कॉम्प्रेशन सुनिश्चित करते |
| गॅस्केट विश्रांती | कालांतराने कम्प्रेशन तणावाचे नुकसान | सीलिंग शक्ती कमी करते; कमी करणे आवश्यक आहे |
| थर्मल इफेक्ट्स | बोल्ट, फ्लँज आणि गॅस्केटचा विभेदक विस्तार | बोल्ट लोड वाढवू किंवा कमी करू शकतो |
| अंतर्गत दबाव | प्रक्रिया द्रवपदार्थाने दिलेली शक्ती | flanges वेगळे करण्यासाठी झुकत; बोल्ट लोडद्वारे प्रतिकार करणे आवश्यक आहे |
वेन्झो लाँगन फ्लँज कं, लि. येथे, आम्ही या घटकांना अनुकूल करण्यासाठी आमचे फ्लॅट फ्लँज डिझाइन करतो. आमचे फ्लॅन्जेस उच्च-गुणवत्तेच्या स्टीलपासून तयार केले जातात आणि योग्य तंदुरुस्त आणि लोड वितरण सुनिश्चित करण्यासाठी अचूक परिमाणांमध्ये मशीन केले जातात. आमच्या ग्राहकांना त्यांच्या विशिष्ट ऍप्लिकेशन्समध्ये विश्वासार्ह सील मिळविण्यात मदत करण्यासाठी आम्ही बोल्ट निवड, गॅस्केट निवड आणि घट्ट करण्याच्या प्रक्रियेबद्दल तांत्रिक मार्गदर्शन देखील प्रदान करतो.
विश्वासार्ह सील मिळविण्यासाठी बोल्ट लोड हे एकमेव सर्वात महत्वाचे चल आहे. बोल्ट लोड खूप कमी असल्यास, गॅस्केट सील करण्यासाठी पुरेसे संकुचित केले जाणार नाही. जर बोल्टचा भार खूप जास्त असेल तर, गॅस्केट चिरडले जाऊ शकते, बोल्ट मिळू शकतात किंवा फ्लँज खराब होऊ शकतात. लक्ष्य बोल्ट लोड गॅस्केट निर्मात्याच्या शिफारशीनुसार निर्धारित केले जाते, जे गॅस्केट सामग्रीसाठी किमान आणि कमाल कम्प्रेशन ताण निर्दिष्ट करते. बोल्टच्या थ्रेडचे घर्षण आणि जॉइंटची भूमिती वापरून हा ताण नंतर टॉर्क व्हॅल्यूमध्ये रूपांतरित केला जातो. टॉर्क-तणाव संबंध सूत्राद्वारे दिलेला आहे: T = K × D × F, जेथे T हा टॉर्क आहे, K हा नट घटक आहे (घर्षणासाठी जबाबदार असलेला एक परिमाणहीन गुणांक), D हा नाममात्र बोल्ट व्यास आहे आणि F हा इच्छित बोल्ट ताण आहे.
नट फॅक्टर K हा एक गंभीर परंतु अनेकदा गैरसमज झालेला पॅरामीटर आहे. हे थ्रेड्सचे स्नेहन, बोल्ट आणि नटचे पृष्ठभाग समाप्त आणि कोणत्याही कोटिंग्सच्या उपस्थितीवर अवलंबून असते. वंगणयुक्त स्टील बोल्टसाठी K साठी एक विशिष्ट मूल्य 0.2 आहे, परंतु परिस्थितीनुसार ते 0.1 ते 0.3 पर्यंत असू शकते. याचा अर्थ असा की समान टॉर्क व्हॅल्यू बोल्ट टेंशन तयार करू शकते जे तीन घटकांनुसार बदलते. म्हणूनच केवळ टॉर्क बोल्ट लोडचे विश्वसनीय सूचक नाही. गंभीर अनुप्रयोगांसाठी, अभियंते अधिक अचूक पद्धती वापरतात जसे की बोल्ट लांबण मापन किंवा थेट ताण निर्देशक. खालील सारणी सामान्य बोल्ट आकार आणि गॅस्केट सामग्रीसाठी विशिष्ट टॉर्क मूल्य प्रदान करते.
| बोल्ट आकार | गॅस्केट प्रकार | टार्गेट बोल्ट स्ट्रेस (MPa) | शिफारस केलेले टॉर्क (Nm) | नट फॅक्टर (K) |
| M16 | रबर | 30 - 50 | 80 - 120 | 0.20 |
| M16 | PTFE | 40 - 60 | 100 - 150 | 0.20 |
| M20 | सर्पिल जखम | ६० - ८० | 200 - 280 | 0.18 |
| M24 | सर्पिल जखम | ६० - ८० | 350 - 480 | 0.18 |
| M24 | मेटल जॅकेट केलेले | 80 - 120 | ४५० - ६५० | 0.16 |
आमच्या कारखान्यात, आम्ही आमच्या ग्राहकांना आम्ही उत्पादित केलेल्या प्रत्येक फ्लॅट फ्लँजसाठी तपशीलवार टॉर्क तपशील प्रदान करतो. ही वैशिष्ट्ये फ्लँजची परिमाणे, बोल्ट आकार आणि सामग्री, गॅस्केट प्रकार आणि ऑपरेटिंग परिस्थितींवर आधारित आहेत. आम्ही कॅलिब्रेटेड टॉर्क रँचेस वापरण्याची आणि बोल्ट टेंशनची दुसरी पद्धत वापरून पडताळणी करण्याची शिफारस करतो, जसे की मायक्रोमीटरने बोल्ट लांबपणा मोजणे किंवा अल्ट्रासोनिक बोल्ट टेंशन मीटर वापरणे. गंभीर ऍप्लिकेशन्समध्ये विश्वसनीय सीलिंग साध्य करण्यासाठी बोल्ट लोड नियंत्रणासाठी हा कठोर दृष्टीकोन आवश्यक आहे.
गॅस्केट हा एक घटक आहे जो बोल्ट केलेल्या फ्लॅट फ्लँज कनेक्शनमध्ये सील तयार करतो. ही एक संकुचित करण्यायोग्य सामग्री आहे जी बाहेरील बाजूच्या चेहऱ्याच्या दरम्यान पिळून काढली जाते. फ्लँज चेहऱ्यांच्या पृष्ठभागाच्या अनियमिततेशी सुसंगतपणे गॅस्केट पुरेसे मऊ असले पाहिजे, परंतु अंतर्गत दाब आणि प्रक्रिया द्रवपदार्थाच्या रासायनिक हल्ल्याचा सामना करण्यासाठी पुरेसे मजबूत असावे. वेळोवेळी आणि थर्मल सायकलिंग अंतर्गत त्याचे कॉम्प्रेशन तणाव राखण्यासाठी ते पुरेसे लवचिक देखील असले पाहिजे. सर्व ऍप्लिकेशन्ससाठी योग्य अशी कोणतीही एक गॅस्केट सामग्री नाही. गॅस्केट सामग्रीची निवड विशिष्ट अनुप्रयोगाच्या तापमान, दाब आणि रासायनिक सुसंगतता आवश्यकतांवर अवलंबून असते.
फ्लॅट फ्लँजसाठी सर्वात सामान्य गॅस्केट सामग्री म्हणजे रबर, पीटीएफई, सर्पिल जखम आणि मेटल जॅकेट. रबर गॅस्केटचा वापर कमी-दाब, कमी-तापमान अनुप्रयोगांमध्ये केला जातो, जसे की पाणी आणि वायुमार्ग. PTFE gaskets रासायनिक ऍप्लिकेशन्समध्ये वापरले जातात जेथे आक्रमक द्रवांना प्रतिकार करणे आवश्यक असते. सर्पिल जखमेच्या गॅस्केटचा वापर उच्च-दाब, उच्च-तापमान अनुप्रयोगांमध्ये केला जातो, जसे की स्टीम आणि हायड्रोकार्बन लाइन. मेटल जॅकेट केलेले गॅस्केट सर्वात जास्त मागणी असलेल्या ऍप्लिकेशन्समध्ये वापरले जातात, जेथे उच्च पातळीचे तापमान आणि दबाव प्रतिरोध आवश्यक आहे. खालील सारणी या गॅस्केट सामग्रीच्या मुख्य गुणधर्मांची तुलना करते.
| गॅस्केट साहित्य | कमाल तापमान (°C) | कमाल दाब (बार) | रासायनिक प्रतिकार | ठराविक अर्ज |
| रबर (NBR) | 100 | 16 | चांगले (पाणी, तेल) | पाणी, हवा, कमी दाबाची वाफ |
| PTFE | 260 | 40 | उत्कृष्ट | रासायनिक प्रक्रिया, अन्न |
| सर्पिल जखम | 500 | 100 | खूप छान | स्टीम, हायड्रोकार्बन्स, उच्च दाब |
| मेटल जॅकेट केलेले | 600 | 150 | उत्कृष्ट | उच्च-तापमान, उच्च-दाब |
वेन्झो लाँगन फ्लँज कं, लि. मध्ये, आम्ही गॅस्केट तयार करत नाही, परंतु त्यांनी निवडलेले गॅस्केट आमच्या फ्लॅट फ्लँजशी सुसंगत आहे याची खात्री करण्यासाठी आम्ही आमच्या ग्राहकांशी जवळून काम करतो. आम्ही तपशीलवार फ्लँज चेहर्याचे परिमाण प्रदान करतो, ज्यामध्ये चेहऱ्याची वाढलेली उंची आणि पृष्ठभाग पूर्ण करणे समाविष्ट आहे, जे योग्य गॅस्केट बसण्यासाठी महत्त्वपूर्ण आहेत. गॅस्केट उत्पादकाच्या शिफारशींच्या आधारे आम्ही गॅस्केट कॉम्प्रेशन स्ट्रेस आणि बोल्ट टॉर्क यावर मार्गदर्शन देखील करतो. संपूर्ण बोल्टेड जॉइंट सिस्टम—फ्लँज, गॅस्केट आणि बोल्ट—एक विश्वासार्ह सील मिळवण्यासाठी एकत्रितपणे कार्य करते याची खात्री करणे हे आमचे ध्येय आहे.
फ्लँज फेसची पृष्ठभागाची समाप्ती हा एक गंभीर पॅरामीटर आहे ज्याकडे अनेकदा दुर्लक्ष केले जाते. सील तयार करण्यासाठी गॅस्केट फ्लँज फेसच्या पृष्ठभागाच्या अनियमिततेशी जुळवून घेण्यास सक्षम असणे आवश्यक आहे. जर पृष्ठभाग खूप खडबडीत असेल, तर गॅस्केट खोल दरी भरू शकत नाही आणि गळतीचा मार्ग राहू शकतो. जर पृष्ठभाग खूप गुळगुळीत असेल तर, गॅस्केट पृष्ठभागावर पकड करू शकत नाही आणि दबावाखाली ते घसरू शकते किंवा बाहेर पडू शकते. इष्टतम पृष्ठभाग समाप्त हे या दोन टोकांमधील संतुलन आहे. बहुतेक गॅस्केट सामग्रीसाठी, Ra 3.2 ते 6.3 मायक्रोमीटरच्या पृष्ठभागाची खडबडीतपणा शिफारस केली जाते. हे सामान्यत: "फोनोग्राफिक" फिनिश म्हणून ओळखल्या जाणाऱ्या सीरेटेड किंवा कॉन्सेंट्रिक ग्रूव्ह पॅटर्नसह फ्लँज फेस मशीनिंगद्वारे प्राप्त केले जाते.
फोनोग्राफिक फिनिश ASME B16.5 आणि EN 1092-1 सारख्या मानकांमध्ये निर्दिष्ट केले आहे. फिनिश एका साधनाद्वारे तयार केले जाते जे फ्लँज चेहऱ्यावर सतत सर्पिल खोबणी कापते. इच्छित खडबडीतपणा प्राप्त करण्यासाठी खोबणीची खोली आणि अंतर नियंत्रित केले जाते. ग्रूव्ह पॅटर्न कड्यांची आणि दऱ्यांची मालिका प्रदान करते जी गॅस्केट पकडू शकते. ही पकड गॅस्केटला अंतर्गत दाबाने उडून जाण्यापासून प्रतिबंधित करते आणि थर्मल सायकलिंग अंतर्गत सील राखण्यास मदत करते. खालील सारणी वेगवेगळ्या गॅस्केट सामग्रीसाठी शिफारस केलेले पृष्ठभाग समाप्त प्रदान करते.
| गॅस्केट साहित्य | शिफारस केलेले पृष्ठभाग खडबडीत (Ra, µm) | समाप्त प्रकार |
| रबर | ३.२ - ६.३ | फोनोग्राफिक (केंद्रित किंवा सेरेटेड) |
| PTFE | १.६ - ३.२ | फोनोग्राफिक किंवा गुळगुळीत |
| सर्पिल जखम | ३.२ - ६.३ | फोनोग्राफिक |
| मेटल जॅकेट केलेले | ३.२ - ६.३ | फोनोग्राफिक |
आमच्या कारखान्यात, आम्ही अचूक टूलींगसह CNC लेथ वापरून आमचे सर्व फ्लॅट फ्लँज चेहरे निर्दिष्ट पृष्ठभाग पूर्ण करण्यासाठी मशीन करतो. आम्ही प्रोफाइलोमीटर वापरून पृष्ठभागाच्या समाप्तीची पडताळणी करतो आणि आमच्या गुणवत्ता नियंत्रण दस्तऐवजीकरणामध्ये परिणाम रेकॉर्ड करतो. हे सुनिश्चित करते की आम्ही तयार केलेला प्रत्येक फ्लॅट फ्लँज गॅसकेट बसण्यासाठी इष्टतम पृष्ठभाग प्रदान करतो. वेगवेगळ्या गॅस्केट प्रकार आणि ऍप्लिकेशन्सच्या गरजा पूर्ण करण्यासाठी आम्ही स्मूथ फिनिश, सेरेटेड फिनिश आणि रिंग जॉइंट फिनिशसह अनेक प्रकारचे फेस फिनिश ऑफर करतो.
विश्वासार्ह सील मिळविण्यासाठी बोल्ट घट्ट करण्याचा क्रम हा आणखी एक महत्त्वाचा घटक आहे. यादृच्छिक क्रमाने बोल्ट एका वेळी एक घट्ट केल्यास, फ्लँज विकृत होईल आणि गॅस्केट कॉम्प्रेशन असमान असेल. अंतिम टॉर्क मूल्ये योग्य असली तरीही यामुळे गळती होऊ शकते. एकापेक्षा जास्त पासमध्ये, तारा किंवा क्रॉस पॅटर्नमध्ये बोल्ट घट्ट करणे ही योग्य प्रक्रिया आहे. पहिला पास हा कमी टॉर्क पास (सामान्यत: अंतिम टॉर्कच्या 30%) असावा, ज्यामुळे गॅस्केट बसवा आणि फ्लँग्स संरेखित करा. दुसरा पास मध्यम-टॉर्क पास (सामान्यत: अंतिम टॉर्कच्या 60%) असावा. अंतिम पास पूर्ण टॉर्कवर, पुन्हा स्टार पॅटर्नमध्ये असावा. हे हळूहळू, एकसमान घट्ट करणे हे सुनिश्चित करते की गॅस्केट समान रीतीने संकुचित केले जाते आणि बाहेरील बाजूचे चेहरे समांतर राहतात.
पासची संख्या आणि विशिष्ट टॉर्क मूल्ये फ्लँजच्या आकारावर, बोल्टची संख्या आणि गॅस्केट सामग्रीवर अवलंबून असतात. अनेक बोल्टसह मोठ्या फ्लँजसाठी, तीन किंवा चार पास आवश्यक असू शकतात. लहान फ्लँजसाठी, दोन पास पुरेसे असू शकतात. खालील सारणी बोल्ट घट्ट करण्याच्या क्रमांसाठी सामान्य मार्गदर्शक तत्त्वे प्रदान करते.
| बाहेरील कडा आकार | बोल्टची संख्या | शिफारस केलेले पास | टॉर्क नमुना |
| DN50 - DN100 | ४ - ८ | 2 | तारा नमुना |
| DN150 - DN300 | 8 - 12 | 3 | तारा नमुना |
| DN350 - DN600 | १२ - २० | ३ - ४ | तारा नमुना |
| > DN600 | > 20 | 4+ | स्टार पॅटर्न, अनेक टप्पे |
घट्ट करण्याची प्रक्रिया योग्यरित्या केली गेली आहे याची खात्री करण्यासाठी गुणवत्ता नियंत्रण आवश्यक आहे. अंतिम टॉर्क पास केल्यानंतर, पात्र निरीक्षकाने कॅलिब्रेटेड टॉर्क रेंच वापरून प्रत्येक बोल्टवरील टॉर्कची पडताळणी केली पाहिजे. इन्स्पेक्टरने परिघाभोवती अनेक बिंदूंवर फ्लँज चेहऱ्यांमधील अंतर देखील तपासले पाहिजे जेणेकरून फ्लँज समांतर आहेत याची खात्री करा. अंतर असमान असल्यास, बोल्ट सैल केले पाहिजे आणि घट्ट करण्याची प्रक्रिया पुन्हा केली पाहिजे. Wenzhou Longan Flange Co., Ltd. येथे, आम्ही आमच्या ग्राहकांना आम्ही उत्पादित केलेल्या प्रत्येक फ्लॅट फ्लँजसाठी तपशीलवार स्थापना सूचना आणि टॉर्क तपशील प्रदान करतो. आम्ही आमच्या ग्राहकांना त्यांच्या महत्त्वपूर्ण अनुप्रयोगांमध्ये विश्वसनीय सील मिळविण्यात मदत करण्यासाठी साइटवर प्रशिक्षण आणि तांत्रिक समर्थन देखील ऑफर करतो.
प्रश्न 1: फ्लॅट फ्लँजसाठी योग्य बोल्ट टॉर्क काय आहे?
उत्तर: योग्य बोल्ट टॉर्क बोल्टचा आकार, बोल्ट सामग्री, गॅस्केट सामग्री आणि ऑपरेटिंग परिस्थितींवर अवलंबून असतो. हे सामान्यत: गॅस्केट निर्मात्याद्वारे निर्दिष्ट केले जाते किंवा T = K × D × F सूत्र वापरून गणना केली जाते, जेथे K हा नट घटक आहे, D हा बोल्ट व्यास आहे आणि F हा लक्ष्य बोल्ट ताण आहे. आम्ही Wenzhou Longan Flange Co., Ltd. येथे तयार करत असलेल्या प्रत्येक फ्लॅट फ्लँजसाठी आम्ही तपशीलवार टॉर्क तपशील प्रदान करतो. कॅलिब्रेटेड टॉर्क रेंच वापरणे आणि शिफारस केलेल्या घट्ट क्रमाचे पालन करणे आवश्यक आहे.
प्रश्न 2: मी निर्दिष्ट टॉर्कला बोल्ट घट्ट केल्यावरही माझ्या फ्लॅट फ्लँजमधून गळती का होते?
उत्तर: अनेक संभाव्य कारणे आहेत. गॅस्केट खराब होऊ शकते किंवा चुकीची सामग्री असू शकते. बाहेरील बाजूचे चेहरे खराब झालेले असू शकतात किंवा पृष्ठभागाची चुकीची समाप्ती असू शकते. बोल्ट दूषित किंवा अयोग्यरित्या वंगण घातलेले असू शकतात, परिणामी नट घटक गृहीत मूल्यापेक्षा भिन्न असतो. फ्लँज समांतर असू शकत नाहीत. किंवा ऑपरेटिंग परिस्थिती गॅस्केटच्या दबाव किंवा तापमान रेटिंगपेक्षा जास्त असू शकते. मूळ कारण ओळखण्यासाठी सर्व घटकांची सखोल तपासणी आणि स्थापना प्रक्रियेचे पुनरावलोकन आवश्यक आहे.
प्रश्न 3: उंचावलेला चेहरा आणि सपाट चेहरा फ्लँजमध्ये काय फरक आहे?
उत्तर: उंचावलेल्या चेहऱ्याच्या फ्लॅट फ्लँजमध्ये चेहऱ्यावर एक लहान वाढलेली अंगठी असते, तर फ्लॅट फेस फ्लँजचा चेहरा पूर्णपणे सपाट असतो. उंचावलेला चेहरा गॅस्केटवर बोल्टचा भार केंद्रित करण्यासाठी डिझाइन केला आहे, ज्यामुळे सीलिंगचा ताण वाढतो. फ्लॅट फेस फ्लँज्स फुल-फेस गॅस्केटसह वापरल्या जातात आणि कमी-दाब अनुप्रयोगांमध्ये आणि कास्ट आयर्न किंवा प्लास्टिक फ्लँजसह सामान्य असतात. निवड अनुप्रयोग आणि वीण फ्लँजवर अवलंबून असते.
प्रश्न 4: फ्लॅट फ्लँज बोल्ट किती वेळा पुन्हा घट्ट केले पाहिजेत?
उत्तर: फ्लॅट फ्लँज बोल्ट ऑपरेशनच्या सुरुवातीच्या 24 तासांनंतर पुन्हा घट्ट केले पाहिजेत, विशेषत: उच्च-तापमान अनुप्रयोगांमध्ये जेथे थर्मल विस्तार आणि गॅस्केट विश्रांतीमुळे बोल्ट लोड कमी होऊ शकतो. त्यानंतर, री-टाइटनिंग सामान्यत: नियोजित देखभाल अंतराल दरम्यान केले जाते, जसे की वार्षिक शटडाउन. वारंवारता अनुप्रयोगाच्या गंभीरतेवर आणि ऑपरेटिंग परिस्थितीवर अवलंबून असते. गळतीसाठी नियमित तपासणी करण्याची देखील शिफारस केली जाते.
प्रश्न 5: फ्लॅट फ्लँज सील करू शकणारे कमाल दाब किती आहे?
उत्तर: फ्लॅट फ्लँज सील करू शकणारा जास्तीत जास्त दबाव फ्लँज रेटिंग, गॅस्केट सामग्री आणि बोल्ट लोडवर अवलंबून असतो. उदाहरणार्थ, सर्पिल जखमेच्या गॅस्केटसह क्लास 150 फ्लॅट फ्लँज सभोवतालच्या तापमानात 20 बार पर्यंत सील करू शकते. क्लास 300 फ्लँज 50 बार पर्यंत सील करू शकते. उच्च दाबांना उच्च फ्लँज रेटिंग आणि अधिक मजबूत गॅस्केट सामग्रीची आवश्यकता असते. आमच्या कारखान्यात, आम्ही वेगवेगळ्या ऍप्लिकेशन्सच्या गरजा पूर्ण करण्यासाठी प्रेशर क्लासच्या श्रेणीमध्ये फ्लॅट फ्लँज तयार करतो.
बोल्ट केलेल्या फ्लॅट फ्लँजसह विश्वासार्ह सील मिळवणे हे सिस्टीम अभियांत्रिकी आव्हान आहे. यासाठी बोल्ट लोड, गॅस्केट कॉम्प्रेशन, फ्लँज कडकपणा आणि पृष्ठभाग पूर्ण करणे यांचे योग्य संयोजन आवश्यक आहे. जॉइंटच्या संपूर्ण सर्व्हिस लाइफमध्ये गॅस्केट कॉम्प्रेशनच्या स्थितीत राहते याची खात्री करण्यासाठी यापैकी प्रत्येक घटक काळजीपूर्वक निर्दिष्ट आणि नियंत्रित केला पाहिजे. बोल्ट लोड गॅस्केट संकुचित करण्यासाठी पुरेसे असणे आवश्यक आहे, परंतु इतके जास्त नाही की ते गॅस्केट किंवा फ्लँजला नुकसान करते. गॅस्केट प्रक्रियेच्या द्रवाशी सुसंगत आणि ऑपरेटिंग तापमान आणि दाब सहन करण्यास सक्षम असणे आवश्यक आहे. फ्लँजचे चेहरे सपाट असले पाहिजेत आणि गॅस्केटला एकरूप होण्यासाठी आणि पकडण्यासाठी योग्य पृष्ठभाग पूर्ण असले पाहिजे. आणि समान भार वितरण सुनिश्चित करण्यासाठी बोल्ट योग्य क्रमाने घट्ट करणे आवश्यक आहे. Wenzhou Longan Flange Co., Ltd. येथे, आमचा कारखाना दोन दशकांहून अधिक काळ फ्लॅट फ्लँज तयार करत आहे आणि आम्ही या घटकांची सखोल माहिती विकसित केली आहे. आमचे फ्लँज योग्य फिट आणि लोड वितरण सुनिश्चित करण्यासाठी अचूक-मशिन केलेले आहेत आणि आम्ही आमच्या ग्राहकांना विश्वसनीय सील मिळविण्यासाठी आवश्यक तांत्रिक सहाय्य प्रदान करतो.
तुम्ही नवीन पाइपिंग सिस्टीम डिझाइन करत असाल किंवा अस्तित्वात असलेली व्यवस्था सांभाळत असाल, तुमच्या फ्लॅट फ्लँजच्या गरजांवर चर्चा करण्यासाठी आम्ही तुम्हाला आमच्याशी संपर्क साधण्यासाठी आमंत्रित करतो. आमची अभियंत्यांची टीम तुम्हाला तुमच्या अर्जासाठी योग्य फ्लँज निवडण्यात, टॉर्क वैशिष्ट्य प्रदान करण्यात आणि गॅस्केट निवड आणि स्थापनेबाबत मार्गदर्शन करण्यात मदत करू शकते. आम्ही आमच्या ग्राहकांना उच्च दर्जाची उत्पादने आणि सर्वोत्तम शक्य सेवा देण्यासाठी वचनबद्ध आहोत.
आजच Wenzhou Longan Flange Co., Ltd शी संपर्क साधातुमच्या फ्लॅट फ्लँजच्या आवश्यकतेवर चर्चा करण्यासाठी आणि आमची उत्पादने तुमच्या महत्त्वाच्या ॲप्लिकेशनमध्ये विश्वसनीय सीलिंग मिळवण्यात कशी मदत करू शकतात हे शोधण्यासाठी.
TradeManager
Skype
VKontakte